
Jak dobrać metodę obróbki stali do zastosowania gotowego elementu?
Opublikowano: 31 października 2026
Dobór technologii nie zaczyna się od maszyny, tylko od funkcji detalu. Gotowy element ma pracować w konkretnych warunkach – przenosić obciążenia, pasować do innych części, zachować wymiar po montażu i dać się wyprodukować w założonym terminie. Dlatego obróbka stali powinna wynikać z trzech danych: geometrii, grubości materiału i wymaganej dokładności. Dopiero na tej podstawie wybiera się cięcie, gięcie lub walcowanie. Taki porządek ogranicza poprawki, skraca czas realizacji i zmniejsza ryzyko, że detal będzie poprawny na rysunku, ale problematyczny na hali.
Od czego zacząć dobór metody?
Punktem wyjścia zawsze jest dokumentacja techniczna. Rysunek powinien określać nie tylko kształt, lecz także grubość blachy, tolerancje, promienie gięcia, średnice otworów i wymagania montażowe.
Drugim krokiem jest analiza zastosowania elementu. Inaczej projektuje się detal do obudowy maszyny, a inaczej część konstrukcyjną pracującą pod obciążeniem lub element cylindryczny do zbiornika czy osłony.
Trzecim krokiem jest ocena serii produkcyjnej. Pojedynczy detal prototypowy i partia powtarzalnych elementów wymagają tej samej jakości, ale innego podejścia do organizacji procesu, kontroli i logistyki.
Kiedy wybrać cięcie laserowe?
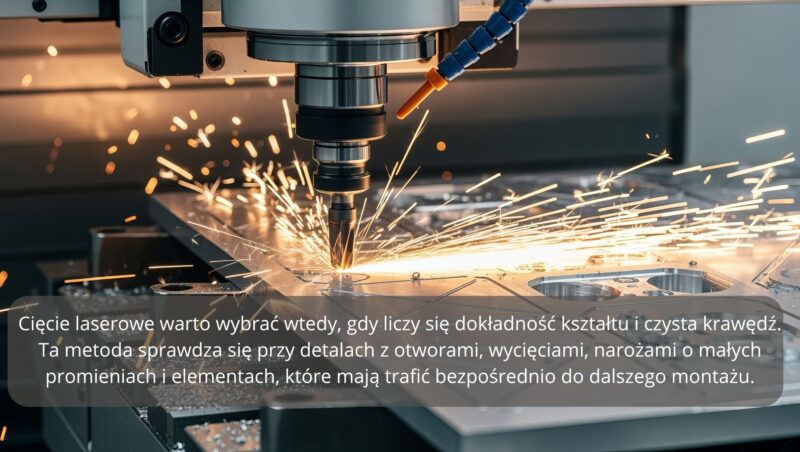
Cięcie laserowe warto wybrać wtedy, gdy liczy się dokładność kształtu i czysta krawędź. Ta metoda sprawdza się przy detalach z otworami, wycięciami, narożami o małych promieniach i elementach, które mają trafić bezpośrednio do dalszego montażu.
Laser dobrze radzi sobie z cienkimi i średnimi grubościami blach. W praktyce oznacza to wygodną produkcję części do obudów, wsporników, osłon, płyt montażowych czy komponentów maszyn, gdzie istotna jest powtarzalność wymiaru.
Cięcie laserem ogranicza też zakres obróbki wykańczającej. Jeśli detal ma pozostać estetyczny lub wymagać minimalnego gratowania, ta technologia zwykle daje najlepszy punkt startowy.
Kiedy lepsze będzie cięcie plazmowo-gazowe?
Cięcie plazmowo-gazowe wybiera się przede wszystkim do grubszych blach i większych formatów. Gdy detal ma dużą masę, prostą geometrię i nie wymaga bardzo drobnych konturów, ta metoda bywa bardziej racjonalna technologicznie.
W przypadku stali o większej grubości kluczowa staje się stabilność procesu. Jeśli zakład potrzebuje elementów konstrukcyjnych, podstaw maszyn, płyt wzmacniających lub części do urządzeń przemysłowych, plazma albo gaz pozwalają obrabiać materiał, którego laser nie obsłuży tak efektywnie.
Warto przy tym pamiętać o kompromisie. Krawędź po cięciu plazmowym lub gazowym może wymagać większej uwagi niż po laserze, ale przy grubym materiale najważniejsze są zwykle przekrój, termin i możliwość wykonania detalu w jednej operacji.
Kiedy gięcie jest konieczne zamiast cięcia z kilku części?
Gięcie stosuje się wtedy, gdy jeden detal ma zastąpić kilka łączonych elementów. To rozwiązanie upraszcza montaż, zmniejsza liczbę części w magazynie i ułatwia utrzymanie powtarzalnych wymiarów.
Element gięty sprawdza się w kątownikach, ceownikach, osłonach, kanałach, obudowach i wspornikach. Zamiast wycinać kilka płaskich fragmentów i składać je później w zespół, można uzyskać gotowy kształt z jednego arkusza.
Przy gięciu najważniejsze są promień, długość linii gięcia i kierunek włókna materiału. Jeśli te parametry nie zostaną uwzględnione już na etapie projektu, detal może nie trzymać kąta albo wymagać korekt po pierwszej sztuce.
Kiedy walcowanie daje lepszy efekt?
Walcowanie jest właściwym wyborem dla elementów o kształcie łuku, cylindra lub stożka. Ta metoda pozwala formować blachę w sposób ciągły, bez wykonywania wielu krótkich gięć zastępczych.
W praktyce walcowanie stosuje się przy osłonach rurowych, płaszczach, segmentach cylindrycznych i detalach, które mają pracować jako część większej konstrukcji obrotowej lub obudowy. Im większy promień i długość elementu, tym wyraźniejsza przewaga tej technologii.
Zastępowanie walcowania serią zagięć zwykle pogarsza geometrię. Jeśli gotowy element ma mieć równy łuk i przewidywalny styk z innymi częściami, lepiej od razu dobrać proces do docelowego kształtu.
Jak grubość materiału wpływa na wybór procesu?
Grubość blachy decyduje o technicznej wykonalności detalu. Ten sam kształt można wyciąć różnymi metodami, ale nie każda z nich będzie równie korzystna przy materiale o przekroju kilku lub kilkudziesięciu milimetrów.
Przy cienszych blachach zwykle rośnie znaczenie dokładności i jakości krawędzi. Przy grubszych – priorytetem staje się zdolność przecięcia materiału, stabilność procesu oraz możliwość dalszego formowania bez pęknięć i odkształceń.
Dlatego obróbka stali powinna być planowana łącznie z doborem gatunku i grubości. Zmiana materiału po akceptacji projektu potrafi wpłynąć nie tylko na cenę, lecz także na samą technologię wykonania.
Jakie pytania warto zadać przed zleceniem?
Najlepsze zlecenia zaczynają się od krótkiej listy wymagań. Wystarczy kilka precyzyjnych odpowiedzi, by ograniczyć ryzyko nieporozumień i przyspieszyć wycenę.
- Jaka jest grubość i gatunek stali?
- Czy detal ma być tylko wycięty, czy również gięty albo walcowany?
- Jakie tolerancje są krytyczne dla montażu?
- Czy krawędź ma pozostać widoczna, czy będzie dalej obrabiana?
- Ile sztuk obejmuje partia i czy zamówienie będzie powtarzalne?
- Czy liczy się przede wszystkim termin, koszt czy dokładność?
Takie dane pozwalają dobrać proces bez zgadywania. Dla wykonawcy to podstawa, by zaplanować produkcję, a dla zamawiającego – sposób na uniknięcie poprawek i opóźnień.
Jaka odpowiedź jest najkrótsza?
Najkrótsza odpowiedź brzmi: metodę dobiera się do funkcji gotowego elementu, a nie odwrotnie. Jeśli detal wymaga precyzyjnego konturu – wybiera się laser. Jeśli ma dużą grubość i prostszą geometrię – plazmę lub gaz. Jeśli potrzebny jest kąt, stosuje się gięcie. Jeśli potrzebny jest promień – walcowanie.
Dobrze zaplanowana obróbka stali łączy kilka operacji w logiczny ciąg. Właśnie wtedy detal nie tylko zgadza się z rysunkiem, ale też trafia na montaż bez niespodzianek.
Szukasz wykonawcy obróbki stali? Skontaktuj się z Calmtec Service
Dobry projekt zasługuje na równie dobrze zaplanowane wykonanie. Jeśli przygotowujesz elementy stalowe do produkcji, skontaktuj się z Centrum Serwisowe Calmtec Service i przedstaw dokumentację oraz wymagania dotyczące gotowych detali. Zapytaj o możliwości realizacji, dobór technologii i wycenę – z uwzględnieniem materiału, tolerancji oraz wielkości zamówienia. To pierwszy krok do ustalenia procesu, który odpowie na rzeczywiste potrzeby Twojego projektu.
Tagi: CNG, laserUdostępnij ten post:
Powiązane treści


Laserowe usuwanie przebarwień – jak dzi...

Kiedy się opłaca laserowe cięcie blach?...

Dodaj komentarz